

Alle Produkte
-
Kupferne Nickel-Installationen
-
Kupfer-Nickel-Winkel
-
Kupfernes Nickel-Rohr
-
Kupfer-Nickel-Rohr
-
Kupferne Nickel-Stange
-
Kupferne Nickel-Platte
-
Kupfernes Nickel-gleiches T-Stück
-
Verringerung der T-Verschraubung
-
Querfitting
-
Reduzierverschraubung
-
Kupferrohr-Kappe
-
Stub End Fittings
-
Kupferner Nickel-Flansch
-
Kupferner Nickel-Draht
-
Metalldichtungen
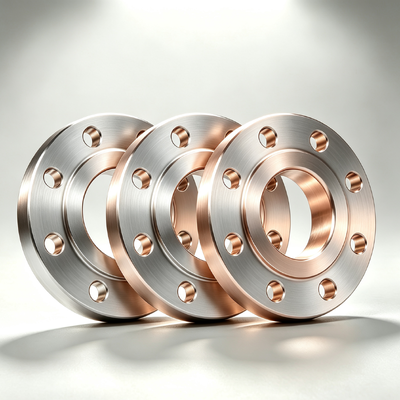
C71500 Cupro-Nickel-geschmiedeter Flansch, Klasse 150, mit Schweißmuffe, ASME B16.5, korrosionsbeständig für Meerwasser


| Herkunftsort | Shanghai, China |
|---|---|
| Markenname | TOBO |
| Zertifizierung | ISO/TUV/SGS |
| Modellnummer | Kupfer -Nickelflansch |
| Min Bestellmenge | 1 Stk |
| Preis | Verhandlungsfähig |
| Verpackung Informationen | Standard-Versandpaket |
| Lieferzeit | 15-30 Arbeitstage |
| Zahlungsbedingungen | T/T, Western Union |
| Versorgungsmaterial-Fähigkeit | 10 t/Monat |
Produktdetails
| Produktname | C71500 Cupro-Nickel-geschmiedeter Flansch, Klasse 150, mit Schweißmuffe, ASME B16.5, korrosionsbestä | Druckfestigkeit | Stark |
|---|---|---|---|
| Stärke | Hoch | Einfache Installation | Ja |
| Standard | ASTM B466 | Korrosionsbeständigkeit | Hohe Beständigkeit gegen Meerwasserkorrosion |
| Garantie | 1 Jahr | Form der Dichtfläche | RF MFM TG RJ |
| Kupfergehalt | 70 % Kupfer | Stichwort | Kupferner Flansch |
| Besondere Funktionen | Korrosionsbeständigkeit | Größenbereich | 1/2 Zoll bis 48 Zoll |
| Dichte | 8,9 g/cm³ | Gesichtstyp | Schweißungs-Hals |
| Herstellungsprozess | RF | maßgeschneiderte Unterstützung | OEM |
| Hervorheben | C71500 Cupro Nickel geschmiedete Flansche,Klasse 150 Schweißflansche für Steckdosen,ASME B16.5 Korrosionssicherheit durch Meereswasser |
||
Produkt-Beschreibung
C71500 Kupfer-Nickel Schmiedeflansch Klasse 150 Schweißflansch ASME B16.5 Seewasser Korrosionsbeständig
1.Produktbeschreibung
Der Kupfer-Nickel-Flansch ist eine Hochleistungs-Rohrverbindungskomponente, die präzisionsgefertigt aus Kupfer-Nickel-Legierungssystemen ist und hauptsächlich in zwei etablierten Industriequalitäten erhältlich ist: UNS C70600 (90/10 Kupfer-Nickel, äquivalent zu BFe10-1-1) und UNS C71500 (70/30 Kupfer-Nickel, äquivalent zu BFe30-1-1). Diese Flansche werden nicht einfach gegossen oder aus Standardmaterial bearbeitet; sie durchlaufen einen rigorosen und sorgfältig kontrollierten Herstellungsprozess, der mit hochwertigen elektrolytischen Kupfer- und reinen Nickelbarren beginnt, die sorgfältig mit kontrollierten Zusätzen von Eisen und Mangan legiert werden, um mechanische Eigenschaften und lokale Korrosionsbeständigkeit zu verbessern.
Die Produktionssequenz beginnt mit mehrstufigem Warmumformen, um die Kornstruktur zu verfeinern und innere Porosität zu beseitigen, gefolgt von einer präzise kontrollierten Lösungsglühbehandlung in Schutzgasöfen, um optimale Rekristallisation und gleichmäßige Phasenverteilung zu erreichen. Nachfolgende Schritte umfassen hochpräzise CNC-Dreh-, Fräs- und Bohrverfahren, die eine exakte Maßhaltigkeit nach internationalen Standards gewährleisten, wobei Dichtflächen auf spezifische Rauheitsparameter bearbeitet werden (typischerweise Ra 3,2 – 6,3 μm für Standardoberflächen und Ra 0,8 – 1,6 μm für kritische Dichtungsanwendungen). Jeder Flansch wird einer 100%igen zerstörungsfreien Prüfung (ZfP) unterzogen, einschließlich Ultraschallprüfung (UT) auf interne Lamination und volumetrische Fehler, Magnetpulverprüfung (MP) zur Erkennung von Oberflächen- und oberflächennahen Fehlern (da die Legierung paramagnetisch ist und spezielle Nass-Fluoreszenztechniken erfordert) und, falls spezifiziert, hydrostatischen Druckprüfungen. Die abschließende Oberflächenbehandlung umfasst einen umfassenden Entfettungs-, Beiz- und Passivierungsprozess, der Oberflächenoxide, eingeschlossene Eisenpartikel und Verunreinigungen entfernt und anschließend einen stabilen, schützenden Kupferoxidfilm bildet, der die angeborene Beständigkeit des Materials gegen marine und chemische Angriffe erheblich verbessert. Darüber hinaus wird jeder fertige Flansch gemäß ASME- oder kundenspezifischen Anforderungen klar und dauerhaft gekennzeichnet, wobei Materialgüte, Größe, Druckklasse, Chargennummer und Herstellungsrückverfolgbarkeitscodes angegeben werden. Bohrungsgrößen, Nabenprofile und Fasenendvorbereitungen werden sorgfältig konfiguriert, um spezifische Rohrpläne und Schweißverfahren anzupassen und eine nahtlose Integration in komplexe Rohrleitungsnetze zu gewährleisten.s.
2.Produkt Anwendungen
Aufgrund ihrer unübertroffenen Kombination aus Seewasserkorrosionsbeständigkeit und inhärenten Antifouling-Eigenschaften sind Kupfer-Nickel-Flansche die Quintessenz für Fluidhandhabungssysteme, die aggressiven wässrigen Umgebungen ausgesetzt sind, insbesondere solchen, die natürliches oder Brackwasser enthalten. Ihr Anwendungsbereich erstreckt sich über ein bemerkenswert breites Spektrum kritischer Industrien:
Marine- und Schiffbauindustrie: Diese Flansche werden umfassend für wichtige schiffstechnische Systeme spezifiziert, darunter Haupt- und Hilfsmotoren-Hochtemperatur-Seewasserkühlkreisläufe, Ballastwassermanagementsysteme (gemäß IMO D-2 und USCG-Einleitungsstandards), Deck-Feuerlöschleitungen, Notbilge-Saugleitungen und sanitäre Seewasserversorgungssysteme sowohl für Handelsschiffe (Containerschiffe, Massengutfrachter, LNG-Tanker) als auch für Marine-Verteidigungsschiffe (Fregatten, Zerstörer, U-Boote). Sie sind auch integraler Bestandteil von Heckrohrkühl- und Wellenlagerschmiersystemen.
Offshore-Öl- und Gasexploration und -förderung: Auf festen Plattformen, schwimmenden Produktions-, Lager- und Entladungseinheiten (FPSO) und Halbtauchern werden diese Flansche in Topsides-Seewasser-Hebepumpen, Feuerlösch-Delugesystemen, Wärmetauscher-Kühlbündeln und Seewasserinjektionsleitungen eingesetzt, die für die sekundäre Ölgewinnung zur Aufrechterhaltung des Lagerstättendrucks verwendet werden.
Entsalzungs- und Wasseraufbereitungsanlagen: Sowohl in thermischen Mehrstufen-Flash- (MSF) und Mehrstufen-Destillationsanlagen (MED) als auch in Umkehrosmose (RO)-Membrananlagen werden diese Flansche zur Handhabung von hochkorrosivem Rohseewasser, Chemikaliendosierleitungen zur Vorbehandlung, Hochdruck-Solekonzentratableitungen und Produktwassertransfers mit minimalem Risiko von Eisenkontamination oder Lochfraß eingesetzt.
Kraftwerke: Küstennahe thermische und nukleare Kraftwerke sind stark auf diese Flansche für ihre Einmal- oder Umlaufsysteme zur Seewasserkühlung angewiesen, einschließlich Einlass-/Auslassverteilern für Kondensatorkühlwasser, Hilfskühlwasserpumpen und Chlorinierungsinjektionsleitungen (Elektrochlorierung) zur Biofouling-Kontrolle.
Industrielle Prozessanwendungen: Sie dienen als kritische Verbindungsstücke in Rohrbündelwärmetauschern, Plattenwärmetauschern, Verdampfern und Kondensatoren in der chemischen, petrochemischen und HLK-Industrie, wo Prozessmedien Chloride, Sulfide oder organische Säuren enthalten. Darüber hinaus werden sie zunehmend in nachhaltigen Aquakultur- und Marikultur-Einrichtungen für Hochdurchsatz-Sauerstoff-Seewassernetzwerke sowie in küstennahen Abwasserleitungen eingesetzt.
3 · Produktvorteile
-
Außergewöhnliche und bewährte Korrosionsbeständigkeit: Die überlegene Leistung von Cu-Ni-Legierungen in Seewasser ist auf die Bildung eines dünnen, haftenden und schützenden Kupferoxid (Cu₂O)-Oberflächenfilms zurückzuführen, der durch eine geschichtete innere Nickelhydroxid/Oxid-Schale weiter verstärkt wird und selbstheilende Eigenschaften aufweist. Die Korrosionsrate für 90/10-Legierung in ruhendem oder fließendem Seewasser liegt typischerweise unter 0,025 mm/Jahr, während die Premium-70/30-Legierung eine noch bemerkenswertere Rate von ≤ 0,01 mm/Jahr erreicht. Diese robuste Passivität gewährleistet eine hervorragende Beständigkeit gegen Lochfraß, Spaltkorrosion unter Dichtungen und Ablagerungen sowie Spannungsrisskorrosion (SCC), selbst in sulfidbelastetem Seewasser oder bei hohen Temperaturen bis zu 300°C.
-
Überlegene Biofouling-Beständigkeit durch Kupfertoxizität: Die kontrollierte, langsame Freisetzung von Kupferionen (Cu⁺) von der Legierungsoberfläche schafft eine Mikroumgebung, die die Ansiedlung und das Wachstum von Makro-Fouling-Organismen, einschließlich hartschaliger Seepocken, grüner und blauer Muscheln, Röhrenwürmer und verschiedener Algenblüten, aktiv verhindert. Dieser natürliche Antifouling-Mechanismus reduziert die Notwendigkeit regelmäßiger mechanischer Reinigung oder chemischer Chlorierung erheblich und senkt somit Betriebsstörungen und die Einleitung von Chemikalien in die Umwelt.
-
Hohe mechanische Festigkeit und außergewöhnliche Erosionskorrosionsbeständigkeit: Die 70/30-Legierung (C71500) liefert eine minimale Zugfestigkeit von 490 MPa und eine Streckgrenze von 180 MPa im geglühten Zustand und bietet eine erhebliche strukturelle Integrität. Wichtiger ist, dass ihre dichte Oxidfilm und hohe Ermüdungsbeständigkeit sie außergewöhnlich widerstandsfähig gegen Erosionskorrosion durch Hochgeschwindigkeits-Turbulenz-Seewasserströmungen (häufig an Rohrkrümmern, T-Stücken und Reduzierstücken anzutreffen) und Kavitationsschäden, die durch kollabierende Dampfblasen auf Laufrad- oder Ventiloberflächen entstehen, machen.
-
Hervorragende Verarbeitbarkeit und Fügeflexibilität: Sowohl 90/10- als auch 70/30-Legierungen weisen eine ausgezeichnete Warm- und Kaltverformbarkeit auf. Sie besitzen eine hervorragende Schweißbarkeit, kompatibel mit WIG-, MIG- und manuellen Lichtbogenschweißverfahren, insbesondere bei Verwendung passender Cu-Ni-Schweißzusätze, um solide, rissfreie Schweißnahtablagerungen mit mechanischen Eigenschaften zu erzielen, die mit dem Grundmaterial vergleichbar sind. Diese Kompatibilität gewährleistet metallurgisch einwandfreie, dichte Feldverbindungen.
-
Konstant niedrige magnetische Permeabilität: Mit einer magnetischen Permeabilität sehr nahe bei 1 (im Allgemeinen < 1,01) sind diese Flansche von Natur aus nicht-ferromagnetisch. Diese Eigenschaft ist entscheidend für Anwendungen in der Nähe von empfindlichen elektronischen Geräten, Kompasssystemen, Entmagnetisierungsanlagen auf Marineschiffen und MRT/NMR-Geräten in medizinischen oder Forschungslabors.
-
Außergewöhnliche thermische Stabilität und kryogene Zähigkeit: Die Legierung behält ihre mechanischen Eigenschaften und Korrosionsbeständigkeit über ein breites Temperaturspektrum bei, von kryogenen Bedingungen (-196 °C) bis zu einer maximalen Dauerbetriebstemperatur von etwa 300 °C. Sie leidet nicht unter der Sigma-Phasen-Versprödung, die für einige Edelstähle typisch ist, und garantiert eine zuverlässige Leistung unter thermischer Wechselbeanspruchung.
-
Reduzierte Lebenszykluskosten: Obwohl die anfänglichen Materialbeschaffungskosten höher sind als bei Kohlenstoffstahl, führt die dramatisch verlängerte Lebensdauer — oft dokumentiert als dreimal oder mehr als bei 316L-Edelstahl in vergleichbaren Seewasseranwendungen — in Kombination mit drastisch reduzierten Wartungs-, Reinigungs- und ungeplanten Ausfallzeiten zu einer überwältigend günstigen Analyse der Gesamtkosten über den Lebenszyklus (LCC) für Projekteigentümer.

4.Schlüsselspezifikation des Produkts
| Parameterkategorie | Detaillierte Spezifikation / Wertebereich |
| Materiallegierungsqualitäten | 90/10 Kupfer-Nickel (UNS C70600 / BS BFe10-1-1), 70/30 Kupfer-Nickel (UNS C71500 / BS BFe30-1-1) |
| Chemische Zusammensetzung (Gew.-%) – 90/10 | Cu: 86,0 – 90,0 %; Ni: 9,0 – 11,0 %; Fe: 0,8 – 1,8 %; Mn: 0,4 – 1,0 %; Zn: ≤ 0,30 %; Pb: ≤ 0,02 %; Gesamt andere: ≤ 0,15 % |
| Chemische Zusammensetzung (Gew.-%) – 70/30 | Cu: 65,0 – 70,0 %; Ni: 29,0 – 33,0 %; Fe: 0,4 – 1,0 %; Mn: 0,5 – 1,0 %; Zn: ≤ 0,30 %; Pb: ≤ 0,02 %; Gesamt andere: ≤ 0,15 % |
| Nennmaßbereich | DN15 (½") bis DN1500 (60"), größere Durchmesser auf Anfrage erhältlich |
| Druck-Temperatur-Bewertungen | Klasse 150, 300, 600, 900, 1500, 2500 (ASME B16.5); PN6, PN10, PN16, PN25, PN40, PN64, PN100 (DIN/EN) |
| Flanschdichtflächen-Typen (Dichtprofil) | RF (Vorschweißflansch – Standard, 125-250 AARH), FF (Geglühter Flansch), RTJ (Ring Joint mit ovaler/achteckiger Nut), T&G (Nut und Feder), FM (Außen) / M (Innen) |
| Flanschkonfigurationstypen | WN (Schweißhalsflansch – mit Bohrung und Schweißnahtvorbereitung); SO (Gleitflansch); BL (Blindflansch – massive Platte); Th (Gewindeflansch – NPT/BSPT Innengewinde); SW (Schweißflansch); LJ (Überwurfflansch – mit Schweißende) |
| Anwendbare Konstruktionsstandards | ASME B16.5 (≤24"), ASME B16.47 Serie A/B (≥26"), GB/T 9119, DIN 2565/2566/2573, EN 1092-1, EEMUA 145 (Marine), MIL-F-20042 |
| Mechanische Eigenschaften (geglühter Zustand) | 90/10: Zugfestigkeit 275–360 MPa; Streckgrenze (0,2% Versatz) 90–160 MPa; Bruchdehnung ≥30 %; Härte (HB) ≤110 70/30: Zugfestigkeit 345–420 MPa; Streckgrenze 120–200 MPa; Bruchdehnung ≥30 %; Härte (HB) ≤130 |
| Physikalische Eigenschaften | Dichte: ~8,94 g/cm³ (beide Legierungen); Spezifische Wärme: 0,38 kJ/kg·K; Wärmeleitfähigkeit: 29 – 42 W/m·K; Schmelzbereich: 1170 – 1240 °C (ca.) |
| Temperatur-Betriebsbereich | Mindestauslegungstemperatur: -196 °C (Kryogen); Maximale Dauerbetriebstemperatur: ~300 °C; Intermittierende Spitzenbetriebstemperatur bis 350 °C mit Leistungsreduzierung |
| Standard-Bohrungsschemata | Verfügbar für Sch 10S, Sch 20, Sch 40S (Std), Sch 80S (XS), Sch 120, Sch 160 und XXS passend zu den zugehörigen Rohrwanddicken |
| ZfP & Prüfkriterien | 100% Sicht- und Maßprüfung; Optional: UT (Ultraschall) für Lamination, MP (Magnetpulver) für Oberflächenfehler, PT (Eindringprüfung) als Alternative; PMI (Positive Materialidentifikation) mittels XRF; Hydrostatische Prüfung auf 1,5-fache Auslegungsdruck |
| Oberflächenbeschaffenheit & Schutz | Standard: Beizen und Passivieren nach ASTM A380; Optional: Elektropolieren für verbesserte Glätte; Bohrung und Flanschflächen geschützt mit Rostschutzöl oder PVC-Kappen; Anfasungen für sichere Handhabung |
| Rückverfolgbarkeit & Zertifizierung | Permanente Laser- oder Punktmarkierung nach MSS SP-25; Werkszeugnisse nach EN 10204 Typ 3.1 oder 3.2; Berichte von Drittanbietern (BV, DNV, ABS, Lloyds Register) auf Anfrage erhältlich |
FAQ
1. Sind Sie ein Handelsunternehmen oder Hersteller? Wir sind Hersteller, Sie können die Zertifizierung sehen.
2. Wie lange ist Ihre Lieferzeit? Im Allgemeinen 5-10 Tage, wenn die Ware auf Lager ist. Oder es sind 15-20 Tage, wenn die Ware nicht auf Lager ist, je nach Menge.
3. Liefern Sie Muster? Ist es kostenlos oder extra? Ja, wir könnten das Muster kostenlos anbieten, müssen aber die Frachtkosten bezahlen.
4. Was sind Ihre Zahlungsbedingungen? Zahlung=1000USD, 50% T/T im Voraus, Restbetrag vor Versand.
Empfohlene Produkte