

Alle Produkte
-
Kupferne Nickel-Installationen
-
Kupfer-Nickel-Winkel
-
Kupfernes Nickel-Rohr
-
Kupfer-Nickel-Rohr
-
Kupferne Nickel-Stange
-
Kupferne Nickel-Platte
-
Kupfernes Nickel-gleiches T-Stück
-
Verringerung der T-Verschraubung
-
Querfitting
-
Reduzierverschraubung
-
Kupferrohr-Kappe
-
Stub End Fittings
-
Kupferner Nickel-Flansch
-
Kupferner Nickel-Draht
-
Metalldichtungen
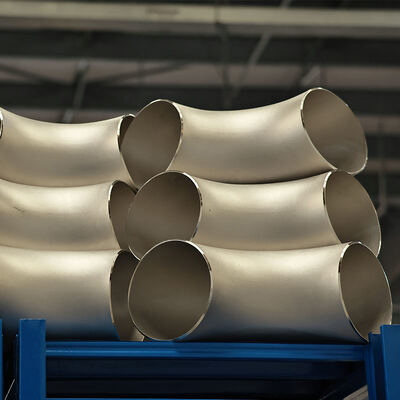
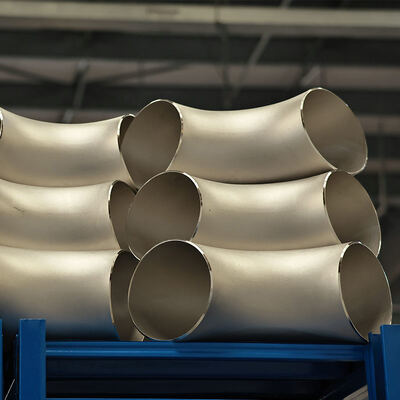
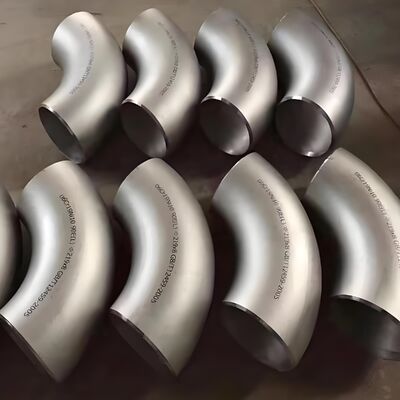
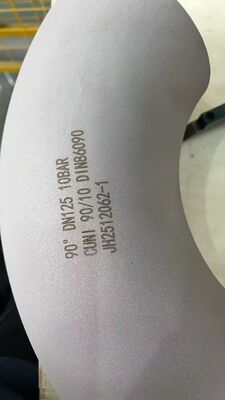
CuNi 70/30 Kupfer-Nickel-90°-LR-Winkelstück, hochfeste ASME B16.9-Stumpfschweißverbindung



| Herkunftsort | Shanghai, China |
|---|---|
| Markenname | TOBO |
| Zertifizierung | ISO/TUV/SGS |
| Modellnummer | Kupfer-Nickel-Winkel |
| Min Bestellmenge | 1 Stk |
| Preis | Verhandlungsfähig |
| Verpackung Informationen | Standard-Versandpaket |
| Lieferzeit | 15-30 Arbeitstage |
| Zahlungsbedingungen | T/T, Western Union |
| Versorgungsmaterial-Fähigkeit | 10 t/Monat |
Produktdetails
| Produktname | CuNi 70/30 Kupfer-Nickel-90°-LR-Winkelstück, hochfeste ASME B16.9-Stumpfschweißverbindung | Vorteil | Bequeme Installation und Wartung |
|---|---|---|---|
| Haltbarkeit | Hoch | Kopftyp | runden |
| Typ | Ellbogen | Druckstufe | 150 PSI |
| Temperaturbewertung | -20°C bis 200°C | Produkttyp | Kupfer-Nickel-Winkel |
| Korrosionsbeständigkeit | Exzellent | Hafen | Shanghai, Ningbo, etc. |
| Endverbindungen | Schweißvorrichtung mit Schweißvorrichtung | Produktname | Kupfer-Nickel-Winkel |
| Endtyp | Butt Weld | Druckniveau | Hochdruck |
| Durchmesser | Variiert (z. B. 1/2 Zoll bis 24 Zoll) | Druckklasse | 3000 psi |
| Hervorheben | CuNi 70/30 Kupfernickel Ellenbogen,hochfeste Butt-Schweißanlage,Kupfer-Nickel-Ellbogen ASME B16.9 |
||
Produkt-Beschreibung
CuNi 70/30 Kupfernickel 90° LR Bogen, hochfeste ASME B16.9 Schweißnahtfitting
1.Produktbeschreibung
Der Kupfernickel-Bogen ist ein vorgefertigter, werkseitig geprüfter Rohrleitungsteil, der für die Installation vor Ort bereit ist. Er wird aus korrosionsbeständigen CuNi-Legierungen (C70600/C71500) hergestellt und im lösungsgeglühten Zustand geliefert, mit Enden, die für eine schnelle Montage vorbereitet sind. Jeder Bogen wird mit Endkappen und klarer Kennzeichnung zur einfachen Identifizierung auf der Baustelle geliefert. Das Produkt ist mit Standardrohrgrößen und -wandstärken kompatibel und ermöglicht die direkte Integration in neue oder bestehende Seewasserleitungen.
2.Produktanwendungen
Dieser Bogen wird in den folgenden typischen Installationsszenarien vor Ort verwendet:
-
Schiffbau-Rohrleitungsbau in Neubauwerften und Trockendock-Reparaturwerften
-
Anschluss- und Verbindungsarbeiten von Rohrleitungen auf Offshore-Plattformen
-
Bau von Seewasser-Einlass- und Auslassleitungen für Küstenkraftwerke
-
Nachrüstungs- und Erweiterungsprojekte in bestehenden Entsalzungs- und Chemieanlagen
-
Anschlüsse von Unterwasserrohrleitungen und Installationen von Topside-Jumpern
-
Allgemeiner Austausch von korrodierten Kohlenstoffstahl- oder verzinkten Bögen in Meeresumgebungen
3. Produktvorteile
-
Leicht im Vergleich zu Stahl– Ungefähr 85 % des Gewichts eines gleichwertigen Kohlenstoffstahlbogens; einfachere manuelle Handhabung und Montage.
-
Geringe magnetische Permeabilität– Ermöglicht das Schweißen in der Nähe empfindlicher Geräte ohne Störungen durch Magnetfelder.
-
Oxidfreie Oberfläche– Die werkseitige Beizung entfernt Zunder und minimiert das Kontaminationsrisiko während des Schweißens.
-
Fehlertolerante Montage– Maßtoleranzen ermöglichen eine Korrektur von ±1,5 mm Fehlausrichtung während der Ausrichtung.
-
Reduzierte Nachschweißbehandlung– Keine Nachschweißwärmebehandlung (PWHT) für Dicken bis 30 mm erforderlich.
-
Wiederverwendbar– Kann für Modifikationszwecke vor Ort geschnitten, neu angefast und neu geschweißt werden.

4. Wichtige ProduktspezifikationenParameter
| Installationsreferenzwert | Standard-Nennweiten |
| DN15 – DN600 (NPS ½″ – 24″) | Mitten-zu-Oberfläche-Abstand (LR 90°) |
| 1,5 × Nenndurchmesser (z. B. DN200 = 300 mm) | Mitten-zu-Oberfläche-Abstand (SR 90°) |
| 1,0 × Nenndurchmesser | Empfohlener Stützabstand (horizontal) |
| 3 – 5 Meter je nach Rohrgröße und Flüssigkeitsgewicht | Minimaler Biegeradius für Kaltbiegen vor Ort |
| Nicht anwendbar – werkseitig fester Winkel; kein Kaltbiegen vor Ort zulässig | Empfohlenes Schweißverfahren |
| GTAW (WIG) Wurzelpass + SMAW (Elektrode) oder GMAW (MIG) Füll-/Decklage | Vorwärmtemperatur |
| Nicht erforderlich (Umgebungstemperatur ≥ 5 °C) | Zwischenlagentemperatur |
| ≤ 150 °C (um Kornwachstum zu vermeiden) | Schweißzusatzkompatibilität |
| ERCuNi (AWS A5.7) für GTAW; ECuNi (AWS A5.6) für SMAW | Schutzgas (GTAW) |
| 100 % Argon (oder Ar/He-Gemisch für dickere Abschnitte) | Anforderung an die Rückseiten-Spülung |
| Empfohlen für Wurzelpass; 100 % Argon, Durchflussrate 5–10 L/min | Nachschweißwärmebehandlung (PWHT) |
| Nicht erforderlich für Wanddicken ≤ 30 mm | Maximal zulässige Fehlausrichtung (Montage) |
| ≤ 1,5 mm für Dicke ≤ 20 mm; ≤ 3 mm für Dicke > 20 mm | Anzugsdrehmoment (Flanschverbindungen, Klasse 150) |
| 100–140 N·m (für M20-Stehbolzen, geschmiert) | Empfohlene Dichtung |
| EPDM oder PTFE-verkapselt für Seewasserbetrieb | Flanschoberflächengüte |
| Konzentrisch oder spiralförmig gerillt; 125–250 µin Ra | Handhabungsgewicht (typisch, DN300 LR) |
| Ca. 45–55 kg (Schedule 40, C70600) | Lagerungsbedingungen |
| Trocken, drinnen oder abgedeckt; Endkappen aufbewahren; direkten Seewasserspritzern vor der Installation vermeiden | Erforderlicher Installationsabstand |
| Mindestens 300 mm Abstand um den Bogen für Schweißzugang und Inspektion zulassen | FAQ |
1. Sind Sie ein Handelsunternehmen oder ein Hersteller? Wir sind ein Hersteller, Sie können die Zertifizierung sehen.
2. Wie lange ist Ihre Lieferzeit? Im Allgemeinen 5-10 Tage, wenn die Ware auf Lager ist. Oder 15-20 Tage, wenn die Ware nicht auf Lager ist, je nach Menge.
3. Liefern Sie Muster? Ist es kostenlos oder extra? Ja, wir könnten das Muster kostenlos anbieten, müssen aber die Frachtkosten bezahlen.
4. Was sind Ihre Zahlungsbedingungen? Zahlung
=1000USD, 50% T/T im Voraus, Restbetrag vor Versand.
Empfohlene Produkte